
新闻资讯
NEWS新闻资讯
NEWS在PVC或橡胶配方中,硅烷偶联剂与增塑剂无直接化学键合,过量或选型不当会破坏相容性导致增塑剂析出。将硅烷用量控制在填料质量0.5%-1.5%并规范预处理加料,可有效避免此问题。
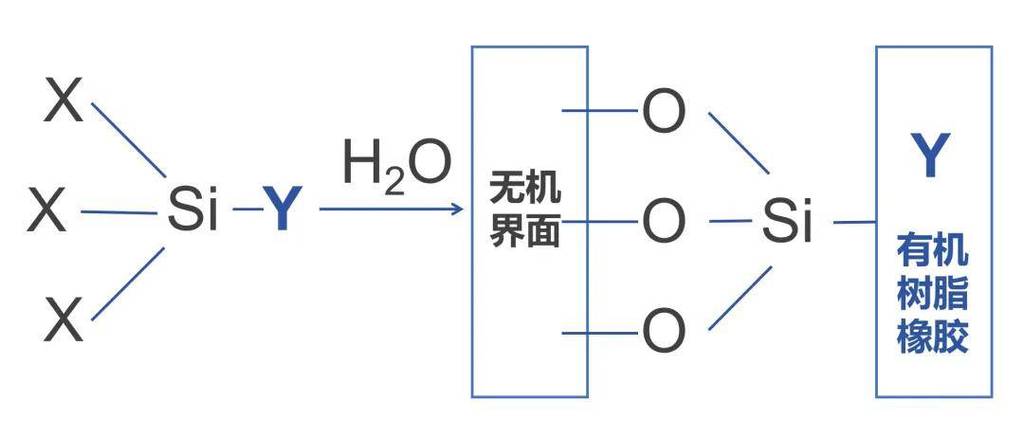
硅烷偶联剂的核心作用在于构建无机填料与有机聚合物之间的化学桥接。以典型烷氧基硅烷为例,其作用过程分为水解、缩合与成键三个阶段。首先,烷氧基在水分作用下发生水解反应,生成不稳定的硅醇(Si-OH)。随后,硅醇基团与无机填料表面的羟基发生脱水缩合,形成稳固的 Si-O-Si 或 Si-O-M(M为金属离子)共价键。
在界面层构建中,未参与缩合的硅醇分子间也会发生自缩合,形成致密的硅氧烷网状结构。这一界面层不仅降低了填料的表面能,其外侧的有机官能团还能与聚合物基体发生物理缠绕或化学交联。这种双亲性界面层的厚度通常在纳米级别,其致密度与交联度直接决定了应力传递效率。若水解不完全,界面层存在缺陷,应力集中会导致材料宏观力学性能下降。
在PVC或橡胶等柔性体系中,增塑剂(如DOP)主要依靠极性基团插入聚合物分子链间,削弱链间作用力。硅烷偶联剂与增塑剂之间不存在直接的化学键合关系。然而,当硅烷水解度大于80%且未能完全与填料表面反应时,体系中会残留游离的硅烷低聚物。
这些游离低聚物具有较高的极性,会干扰增塑剂在聚合物基体中的极性平衡。当体系极性分布不均时,增塑剂的溶解度参数发生改变,导致其从聚合物网络中迁移析出。这种相容性破坏现象在极性较弱的聚烯烃体系中表现尤为显著,直接影响制品的柔韧性与表面状态。
针对含增塑剂的柔性体系,不同官能团的硅烷偶联剂在反应活性与相容性上存在显著差异。以下选取三种常用牌号进行参数与适用性对照:
| 对比维度 | 乙烯基硅烷 (A-171) | 环氧硅烷 (KH-560) | 氨基硅烷 (KH-550) |
|---|---|---|---|
| 化学结构特征 | 含碳碳双键,极性较弱 | 含环氧基团,极性中等 | 含伯胺基团,极性较强 |
| 与酯类增塑剂相容性 | 良好,不干扰极性平衡 | 良好,可轻微改善界面 | 极差,易发生副反应 |
| 典型适用树脂体系 | 过氧化物硫化橡胶、PE | PVC、多种极性树脂 | 环氧树脂、聚氨酯 |
| 反应活性温度区间 | 140℃ - 170℃ | 100℃ - 140℃ | 80℃ - 120℃ |
差异点:A-171 极性低,不争夺增塑剂,适合橡胶硫化。KH-560 环氧基反应温和,对增塑剂迁移有抑制作用。KH-550 伯胺基碱性较强,80℃以上会与酯基发生酰胺化反应消耗增塑剂,含 DOP 体系严禁使用。
在PVC体系中,不同硅烷对DOP迁移率的影响存在差异。以下数据基于填料质量分数20%、增塑剂40phr的测试条件:
| 硅烷类型 | 典型牌号 | DOP迁移率变化 | 适用条件 |
|---|---|---|---|
| 乙烯基硅烷 | A-171 | 降低约15% | 需配合过氧化物硫化体系 |
| 环氧硅烷 | KH-560 | 降低约8% | 适用于多种极性树脂基体 |
| 氨基硅烷 | KH-550 | 增加约20% | 严禁与酯类增塑剂共用 |
含增塑剂体系中,硅烷有效添加区间与失效条件如下:
| 硅烷类型 | 推荐添加量(占填料质量) | 失效边界条件 |
|---|---|---|
| 乙烯基硅烷 | 0.8% - 1.2% | 混炼温度>160℃时易发生自聚 |
| 环氧硅烷 | 0.5% - 1.0% | 体系pH>8时环氧基开环失效 |
| 氨基硅烷 | 严禁添加 | 与酯类增塑剂发生不可逆副反应 |
当硅烷添加量超过填料质量的1.5%时,多余的硅烷无法在填料表面形成单分子层。未反应的游离物在基体中聚集,会加剧增塑剂的析出现象。
加料顺序直接决定含增塑剂体系的稳定性。硅烷偶联剂必须预先与无机填料进行干混表面处理。严禁将硅烷直接滴加到增塑剂与树脂的混合浆料中,否则会导致增塑剂在局部发生凝胶化,破坏整体配方均匀性。
在失效边界控制上,需严格监控混炼温度。当温度超过120℃时,氨基硅烷的伯胺基会与酯类增塑剂发生酰胺化副反应,消耗增塑剂并导致胶料异常变硬。因此,高温加工体系应避开氨基类硅烷,优先选择环氧类或乙烯基类产品。
需根据硫化体系判断。若是过氧化物硫化,可选A-171;若是常规极性树脂,选KH-560。严禁使用KH-550,其伯胺基会与DOP反应导致胶料变硬。
没有通用固定值。硅烷用量取决于填料比表面积、表面羟基密度与树脂体系,建议通过梯度小试确定最佳添加量。
表面出油多为硅烷过量后在制品表面游离析出,也可能与分散不良或固化不足有关。建议降低用量、优化分散工艺并小试验证。
硅烷处理后在碳酸钙表面形成有机层,会改变其表面性质并影响吸油值。建议通过小试评估处理量与增塑剂用量的匹配关系,避免过量处理。
可提供空白试样及对应牌号TDS数据。建议先在小试阶段验证相容性,确认无析出后再放大生产。
电话
微信扫一扫

 地址:广州市黄埔区红荔西路3号
 邮箱:epoxy@epoxysca.com
 传真: